在金属加工生产中,刀具耗材成本占企业加工总耗材支出的30%以上,是制造企业降本的核心管控环节。多数企业降低刀具损耗的思路集中在升级刀具材质、优化加工参数上,却往往忽视了金属加工液极压润滑性能的核心作用。数据显示,在不锈钢、合金钢、硬质合金等难加工材质的切削场景中,润滑性能不足导致的刀具非正常磨损占比高达60%,一款具备优异极压润滑性能的加工液,可帮助企业延长刀具寿命30%-80%,大幅降低生产综合成本。极压润滑技术是高端金属加工液的核心配方技术,也是区分普通润滑产品与重载加工产品的关键指标。
普通润滑与极压润滑的应用边界
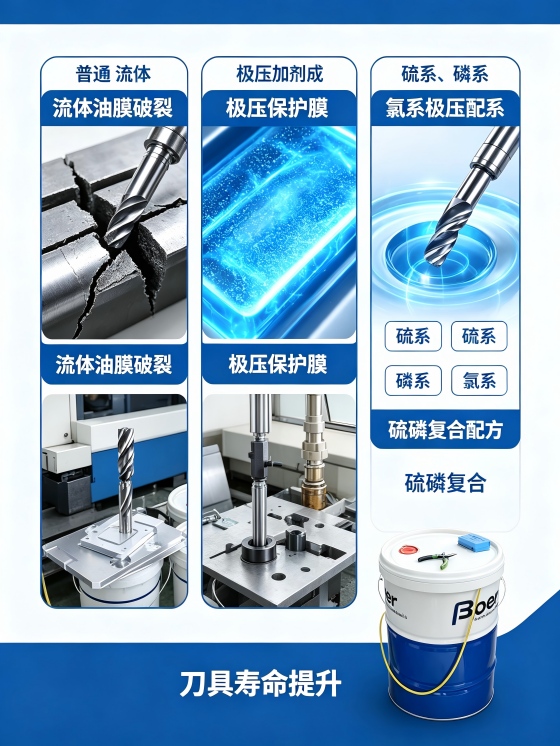
常规轻载加工场景中,加工液只需在刀具与工件表面形成普通的流体润滑油膜,即可满足减磨需求。但在重载切削、高速加工、难加工材质切削等极端工况下,刀具与工件接触面的压力可达数千兆帕,瞬时温度超数百度,普通的流体油膜会被高压挤破、被高温汽化,完全失去润滑作用,这种工况被称为"边界润滑"与"极压工况"。此时就需要加工液中的极压添加剂发挥作用,在高温高压环境下与金属表面发生化学反应,生成一层熔点低、剪切强度小的化学反应保护膜,替代物理油膜实现润滑减磨,避免刀具与工件直接摩擦粘连。
三大极压添加剂体系性能对比
目前行业主流的极压添加剂体系主要分为三大类,不同体系的性能侧重与适配场景差异极大。
氯系极压添加剂润滑性能强劲、成本低廉,早期广泛应用于重载加工场景。但氯系添加剂环保性差,废液处理难度高,且易在潮湿环境下分解产生腐蚀性物质,导致工件与设备锈蚀,目前已逐步被中高端加工液淘汰。
硫系极压添加剂高温承载能力极强,适配高负荷、高速切削的硬质金属加工场景,能够有效防止刀具烧结、崩刃。但硫系添加剂对铜、铝等有色金属有腐蚀性,通用性相对受限。
磷系极压添加剂润滑细腻、腐蚀性低,适配半精加工、有色金属加工场景,能够有效提升工件表面光洁度,但极压承载能力弱于硫系体系,无法适配极端重载工况。
复合极压配方技术与产品应用
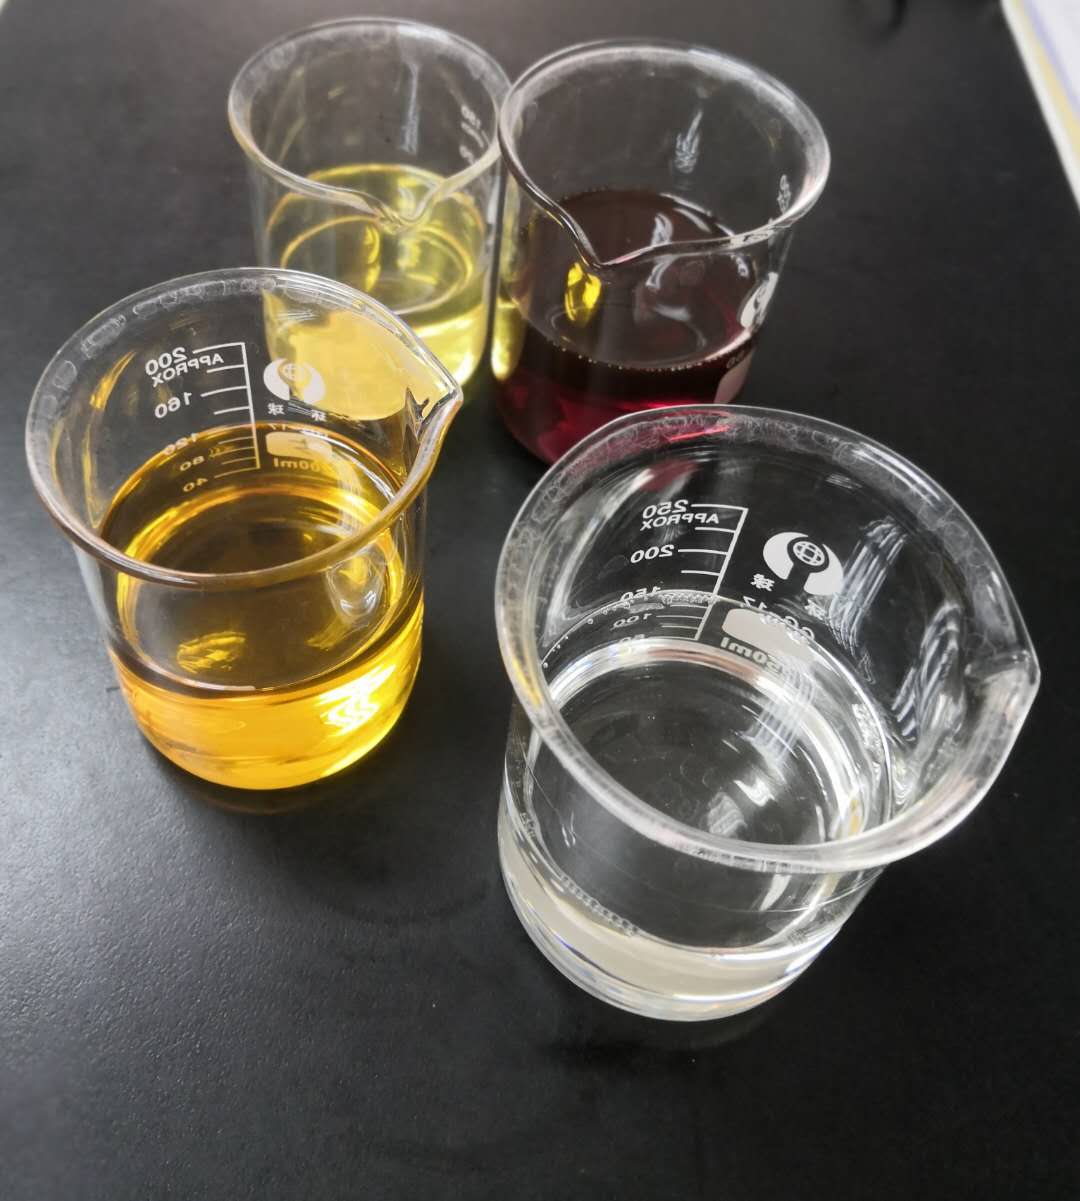
单一添加剂体系已无法适配当下复杂的多材质、多工艺加工需求,复合极压配方技术成为行业主流研发方向。玻尔切削液重载系列采用硫-磷复合极压配方体系,通过不同极压组分的科学配比,兼顾高温承载能力与表面润滑效果,既能够在重载切削场景下抵御高压高温、防止刀具崩损,又能保障工件加工表面光洁度,同时规避单一体系的腐蚀短板。配方同时添加了惰性润滑因子与防锈缓蚀助剂,在强化极压性能的同时,不会损伤工件与设备,适配碳钢、不锈钢、合金钢等绝大多数黑色金属加工场景。针对铝合金、铜合金等有色金属加工场景,玻尔全合成加工液采用无硫磷专用极压润滑体系,在保障润滑减磨效果的同时,完全杜绝有色金属腐蚀变色问题,适配精密有色金属加工。
极压润滑升级的成本价值
极压润滑技术的落地应用价值,直接体现在企业的生产成本控制上。对于不锈钢、模具钢等难加工材质的量产车间,刀具损耗是核心成本支出。采用普通加工液加工时,刀具磨损快、换刀频次高,不仅增加刀具采购成本,还会频繁打断生产节奏,降低设备稼动率。升级使用搭载复合极压配方的玻尔金属加工液后,刀具使用寿命可提升40%以上,换刀频次大幅减少,同时工件毛刺、积屑瘤问题显著减少,返工报废率降低,综合生产成本下降明显。对于重载粗加工企业,极压润滑升级还能降低设备负荷,减少加工过程中的动力能耗,实现多重降本。
需要注意的是,极压润滑性能并非越高越好,盲目选用高极压产品反而会造成成本浪费与性能冗余。轻载精加工、有色金属加工场景,选用高极压重载加工液,不仅采购成本更高,还可能出现工件腐蚀、表面残留过多等问题。企业需根据自身加工材质、工艺负荷、精度要求,匹配对应极压等级的加工液产品,才能实现性能与成本的最优平衡。玻尔金属加工液厂家拥有全梯度极压性能的产品矩阵,可根据企业具体工况提供免费选型测试,定制专属润滑升级方案,帮助企业精准匹配产品,最大化降本收益。
如需测试免费样品及相关行业解决方案,请联系我们。
咨询热线:4000-830-934
技术邮箱:info@wekaffee.com
文本标签: